


Dacromet" je transliterirani izraz, a njegov engleski naziv je "DACROMET". Ova tehnologija površinske obrade ima širok spektar primjena u industrijskom polju zbog svojih jedinstvenih svojstava premaza.


Dacromet je prvi put razvijen kasnih 1950-ih. U to vrijeme, u hladnim zimama Sjeverne Amerike i Sjeverne Evrope, sol se uobičajeno koristila na putevima za snižavanje tačke smrzavanja i rasterećenje saobraćaja, ali hloridni joni u natrijum hloridu erodirali su čeličnu podlogu, uzrokujući ozbiljnu štetu na vozilima. Američki naučnik Mike Martin razvio je visoko dispergiranu vodu{3}}rastvorljivu prevlaku sa cinkovim pahuljicama kao glavnom komponentom, zajedno sa aluminijumskim pahuljicama, hromnom kiselinom i dejonizovanom vodom kao rastvaračima. Nakon potpuno zatvorenog-petlje premaza i procesa pečenja, formiran je tanak premaz, koji je uspješno odolijevao eroziji hloridnih jona, označavajući novi nivo u anti-tehnologiji i revolucionirajući nedostatak kratkog vijeka trajanja tradicionalnih anti-procesa protiv korozije.
Sedamdesetih godina prošlog vijeka, japanska kompanija NDS uvela je tehnologiju Dacromet od američke kompanije MCI i otkupila prava korištenja u azijsko-pacifičkom regionu i preuzela kontrolni udio u američkoj kompaniji MCI. Nakon što ju je Japan poboljšao, Dacromet tehnologija se brzo razvila u Japanu, s više od 100 fabrika premaza i više od 70 farmaceutskih jedinica. Kina je 1994. godine zvanično predstavila Dacromet tehnologiju iz Japana. U početku se koristio samo u odbrambenoj industriji i domaćim autodijelovima, a kasnije je primijenjen u raznim industrijama kao što su energetika, građevinarstvo, okeansko inženjerstvo, kućanski aparati, hardver i standardni dijelovi, željeznice, mostovi, tuneli, zaštitne ograde za autoputeve, petrohemija, bioinženjering, medicinski uređaji, metalurgija praha itd.
Definicija i princip
1.Definicija
Dacromet premaz, također poznat kao cink-hromski premaz, je nova vrsta tehnologije obrade metalnih površina. To je neorganski premaz rastvorljiv u vodi{2}} napravljen od praha cinka, aluminijuma u prahu i anhidrida hroma kao osnovnih materijala.
2.Princip
Nakon što se premaz nanese na površinu metalnog obratka i zatim peče na visokoj temperaturi, voda u premazu isparava, a dolazi do kemijske reakcije između kromne kiseline i cinka i aluminija, formirajući amorfni anorganski konverzioni film, koji je Dacromet premaz. Ovaj premaz može čvrsto prianjati na metalnu površinu i pružiti dobru zaštitu za metal.
3. Karakteristike performansi
Visoka otpornost na koroziju: Cink i aluminijum u Dacromet premazu djeluju kao žrtvene anode, a hromati formiraju pasivni film. Ima bolju otpornost na koroziju u testovima slanog spreja od tradicionalnog pocinčavanja, npr. preko 1000 sati u odnosu na . 200 - 300 sati.
Nema rizika od krhkosti vodikom: Za razliku od tradicionalnog galvanizacije, tretman Dacrometom nema vodonika
Dobra otpornost na toplinu: premaz održava stabilne performanse na 250 - 300 stepenu, npr. koristi se u dijelovima izduvnih gasova automobila za otpornost na koroziju i oksidaciju.
Dobra propusnost: može pokriti sve dijelove složenih{0}}oblikovanih predmeta, uključujući praznine, rupe i navoje, osiguravajući efikasnu zaštitu.
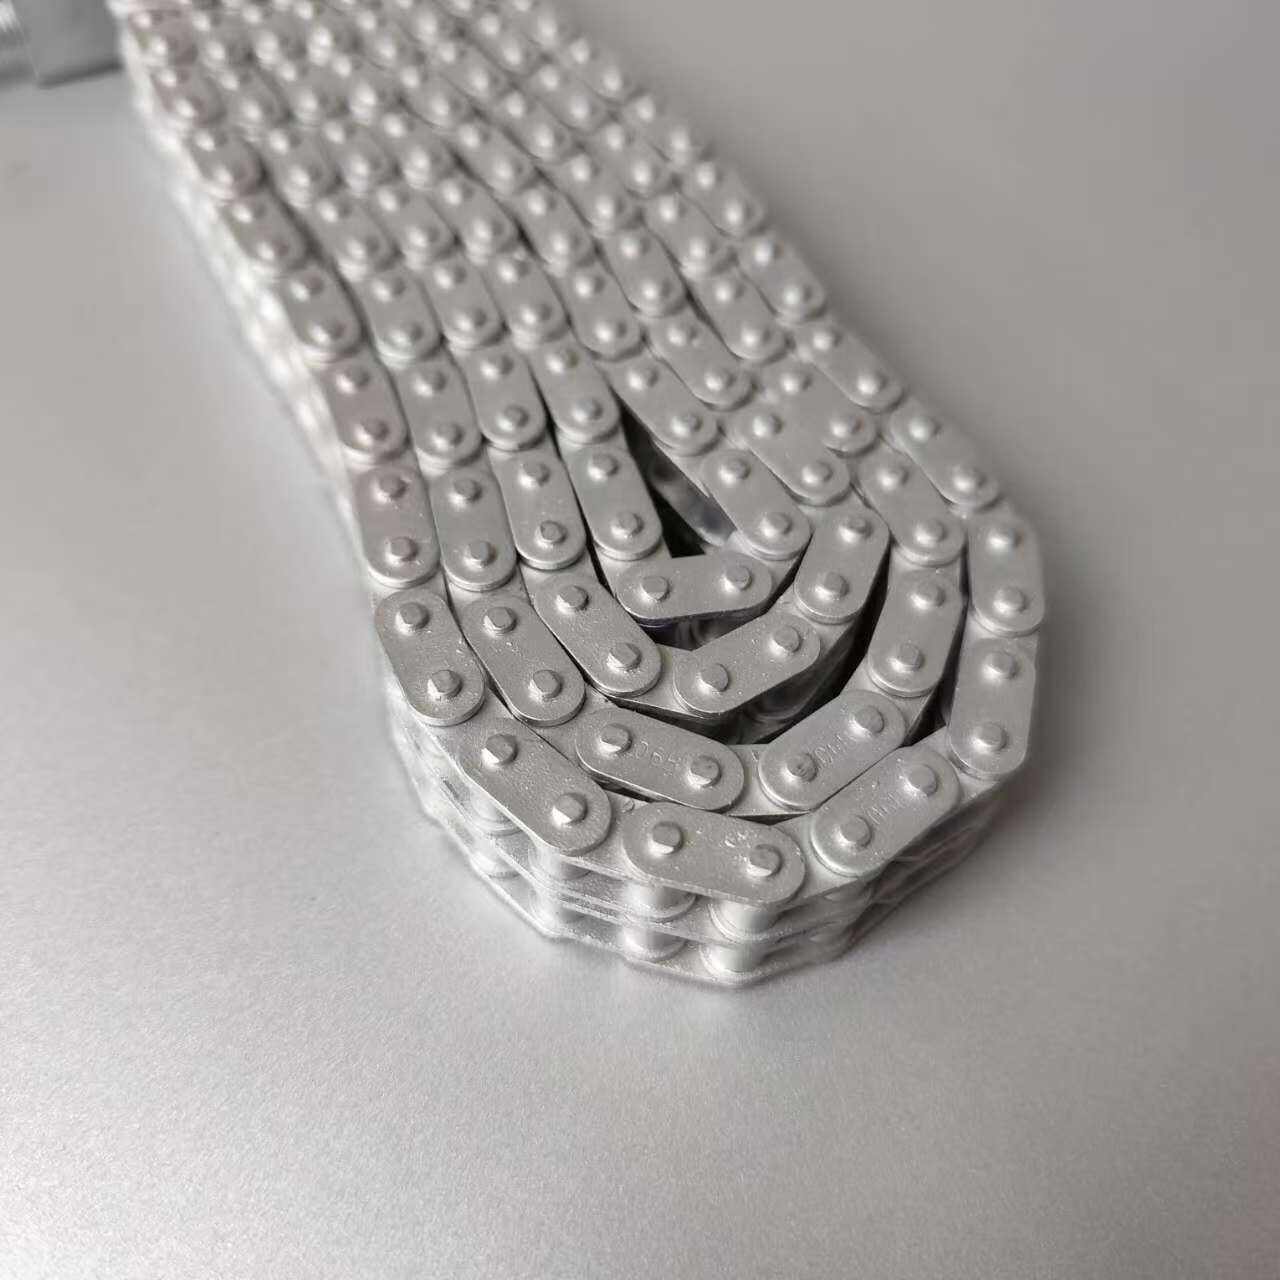
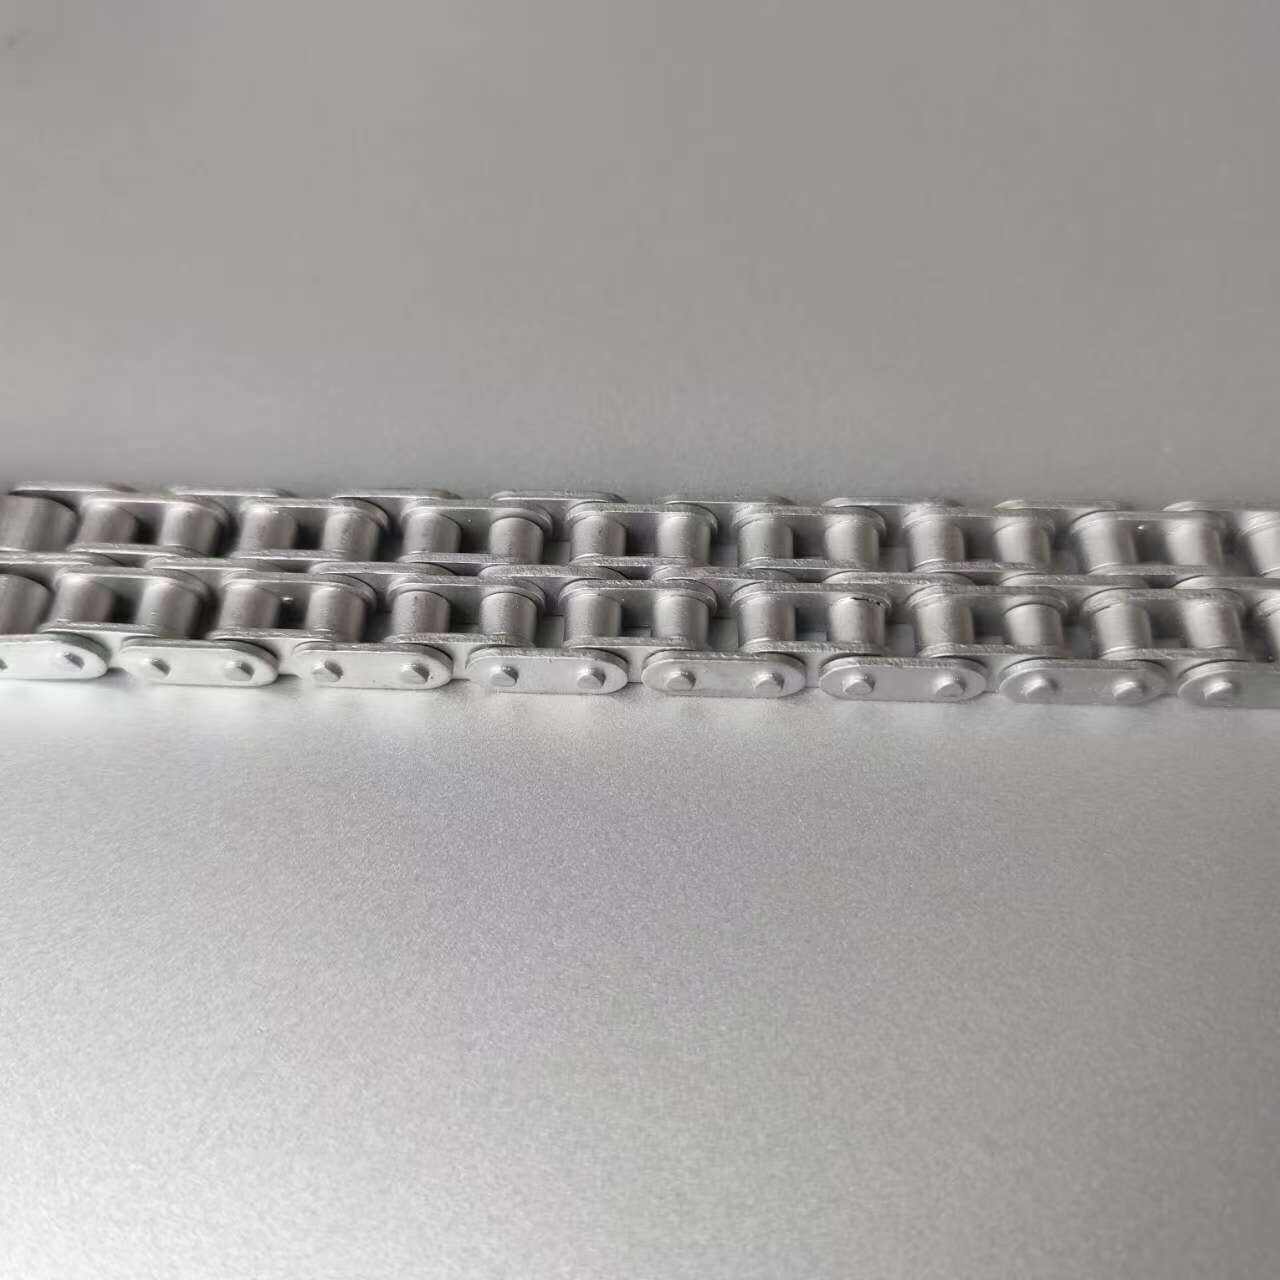
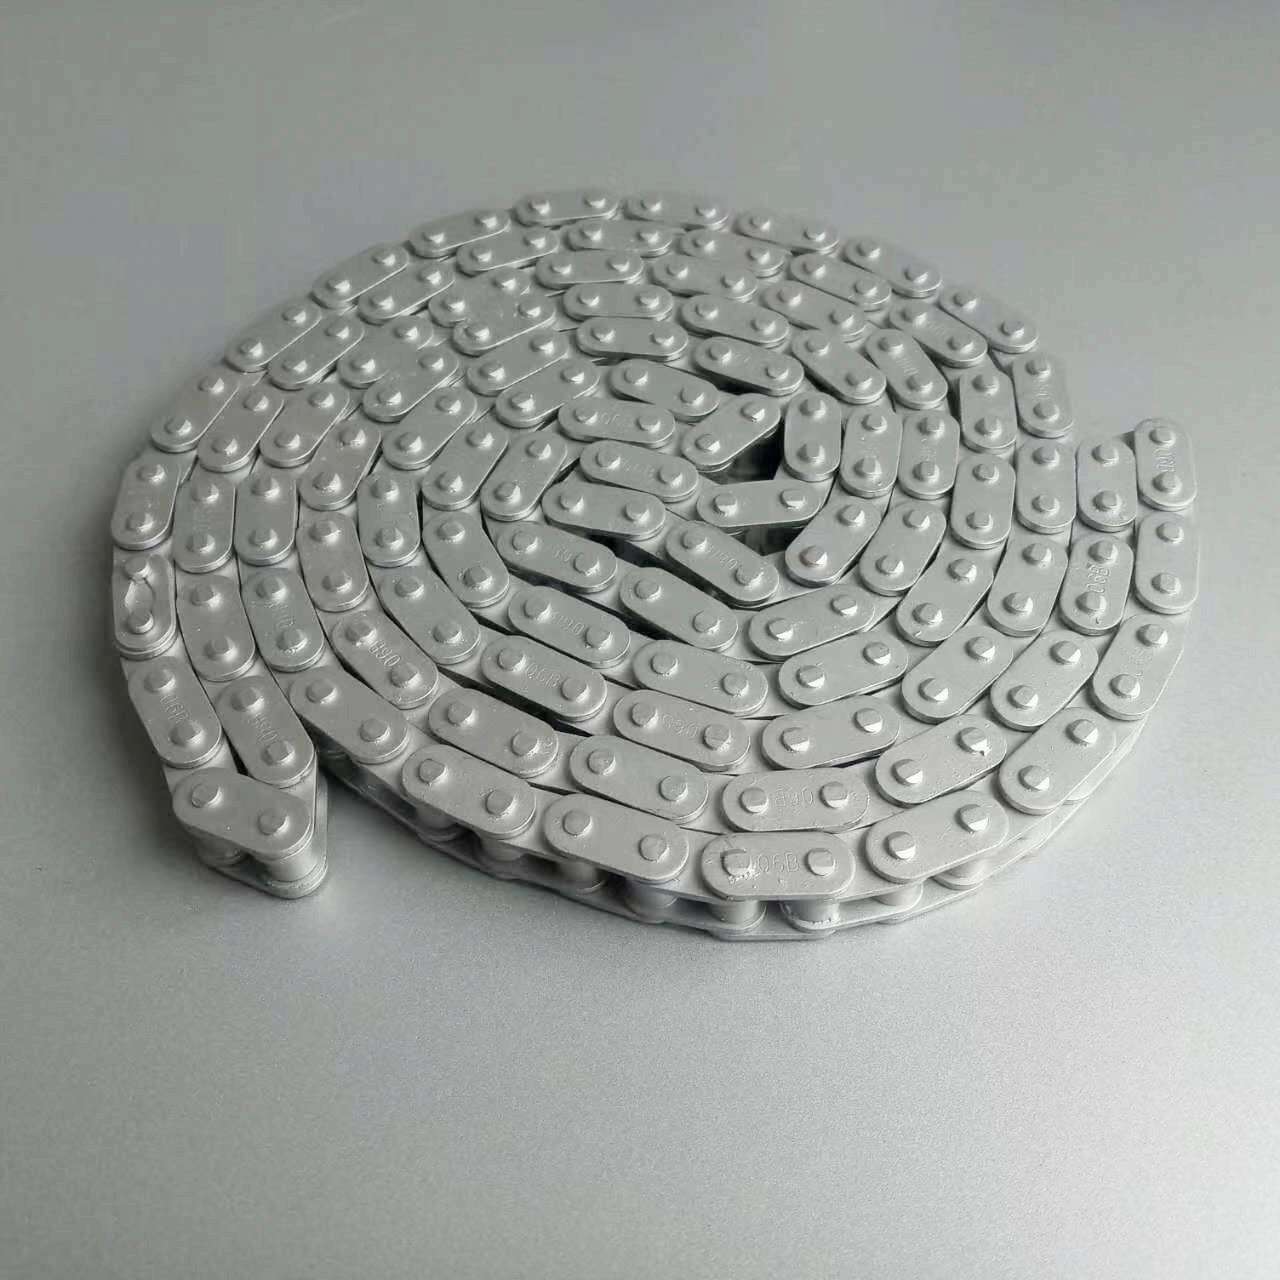
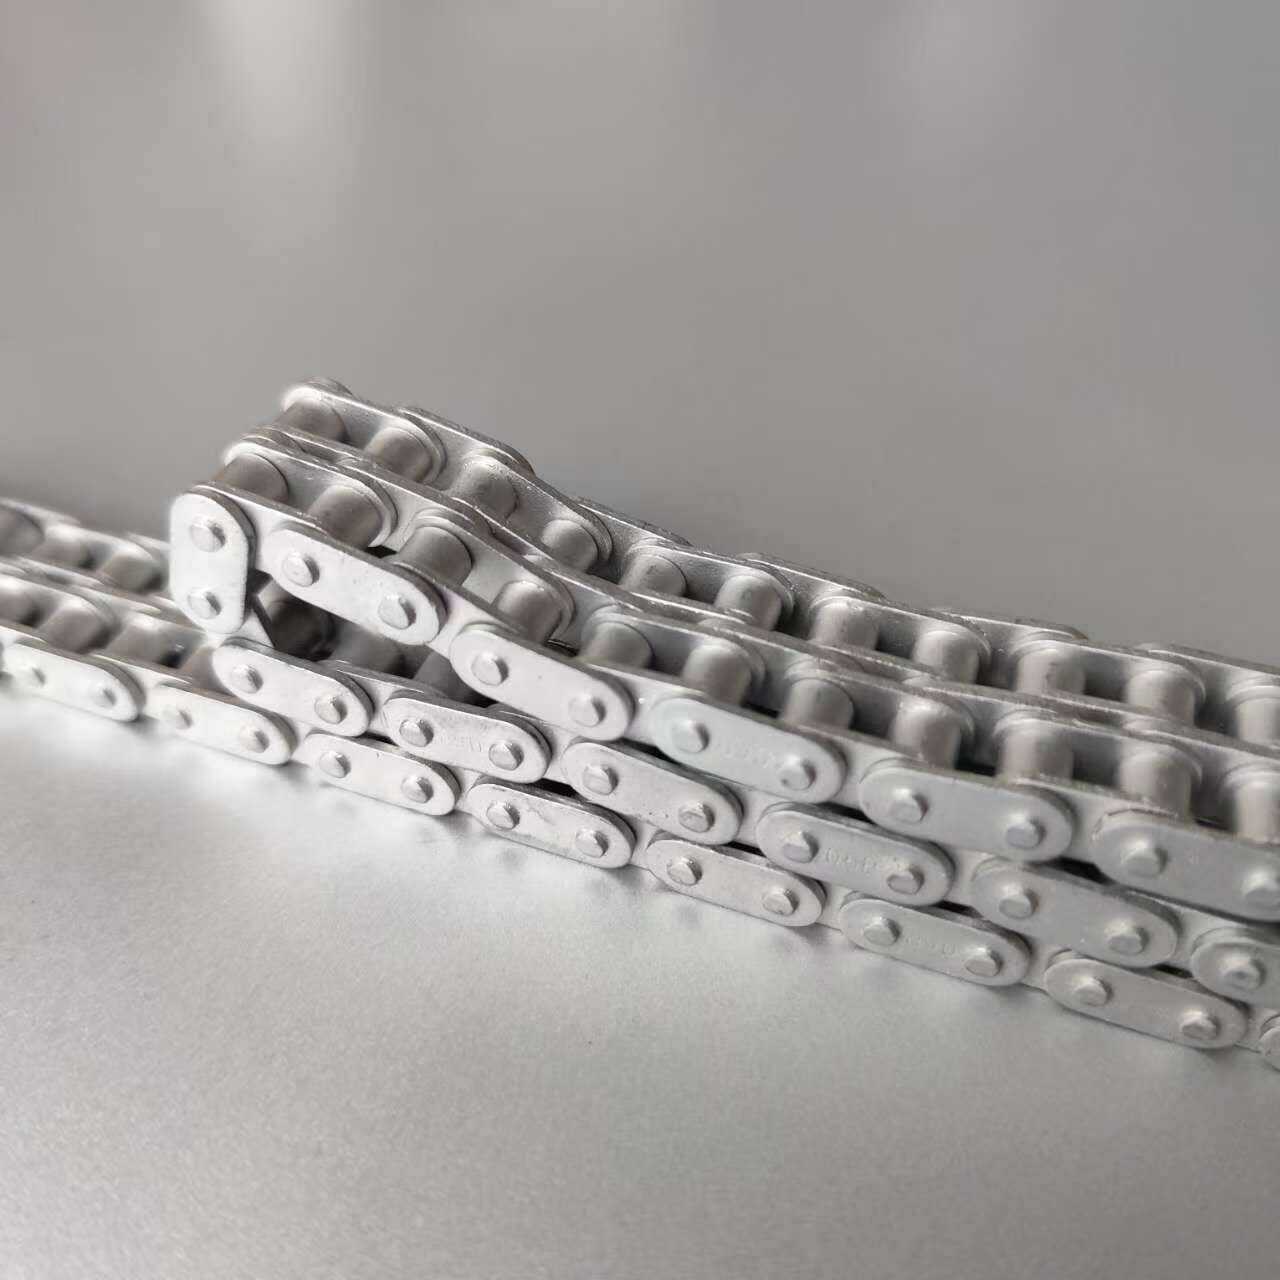
Procesni tok
Predtretman
Odmašćivanje rastvaračem: Koristite organske rastvarače kao što su trihloretilen, etanol i aceton da biste uklonili mrlje od ulja na površini metalnih obradaka kako biste izbegli uticaj uljnih mrlja na adheziju sledećih premaza. Za odmašćivanje se mogu koristiti i alkalna hemijska sredstva za odmašćivanje. Potopite radni komad u otopinu sredstva za odmašćivanje na određenoj temperaturi, a zatim ga isperite čistom vodom.
Peskarenje: Kroz mašinu za sačmarenje, abrazivna sredstva kao što su čelična sačma i sačma od žice se projektuju velikom brzinom na površinu obratka kako bi se uklonile nečistoće kao što su oksidni kamenac, rđa i šljaka zavarivanja na površini radnog komada, formirajući određenu hrapavost na površini obratka i povećavajući snagu vezivanja i podloge.
Obrada premaza
Prskanje ili umakanje:
Namaz: Za obradke složenih oblika, velikih veličina ili neprikladnih za umakanje, koristite pištolj za prskanje da ravnomjerno prskate Dacromet premaz na površinu obratka, vodeći računa o kontroli debljine i ujednačenosti prskanja.
Potapanje: Očišćeni radni predmet uronite u otopinu za premazivanje Dacromet kako bi površina radnog komada u potpunosti adsorbirala otopinu za premazivanje. Vrijeme namakanja ovisi o materijalu, obliku obratka i formulaciji otopine za premazivanje, općenito se kreće od nekoliko sekundi do nekoliko minuta.
Uklanjanje tečnosti ili izravnavanje:
Uklanjanje tekućine: Za predmete tretirane potapanjem, nakon vađenja, stavite ih u centrifug{0}}uređaj za sušenje i uklonite višak otopine premaza na površini obratka pomoću centrifugalne sile kako bi se debljina premaza ujednačila i izbjeglo nakupljanje tekućine i opuštanje.
Niveliranje: Raspršeni radni komad može se izravnati pod određenim temperaturnim i vlažnim uvjetima kako bi se otopina za premazivanje prirodno izravnala na površini radnog komada i dodatno poboljšala ujednačenost premaza.
Curing Treatment
Prethodno-pečenje: Stavite radni komad obložen Dacromet premazom u pećnicu ili tunel za sušenje i prethodno-ispecite ga na nižoj temperaturi (kao što je 100 - 150 stepen) kako bi voda i organski rastvarači u otopini za premazivanje na početku isparili. Vrijeme prije{4}}pečenja je obično 10 - 20 minuta.
Visoko{0}}Sinterovanje na visokim temperaturama: Prethodno pečeni radni komad nastavlja da se sinteruje na višoj temperaturi (oko 300 stepeni) kako bi metalne čestice kao što su cink i aluminijum u rastvoru za oblaganje reagovale sa hromnom kiselinom itd., formirajući gustu cink{4}}prevlaku od hroma. Vrijeme sinteriranja je obično 30 - 60 minuta. Specifično vrijeme i temperatura zavise od formulacije otopine premaza i zahtjeva radnog komada.
Post{0}}tretman
Hlađenje: Temperatura radnog predmeta nakon visoko-sinterovanja je visoka i potrebno ga je brzo ohladiti na sobnu temperaturu prirodnim hlađenjem ili hlađenjem zrakom, vodenim hlađenjem itd., kako bi se izbjeglo smanjenje performansi premaza ili deformacija radnog komada zbog dugotrajnog-održavanja na visokoj temperaturi.
Inspekcija: Izvršite pregled izgleda na obrađenom radnom komadu kako biste provjerili da li je premaz ujednačen i potpun, te da li ima bilo kakvih nedostataka kao što su promašeni premaz, mjehurići i pukotine; u isto vrijeme, provesti relevantne testove performansi kao što su test slanom sprejom i test prianjanja kako bi se osiguralo da kvalitet premaza ispunjava zahtjeve.
Pakovanje i skladištenje: Zapakujte pregledani kvalifikovani radni komad kako biste izbegli oštećenje i zagađenje premaza tokom skladištenja i transporta i čuvajte ga u suvom i provetrenom okruženju.
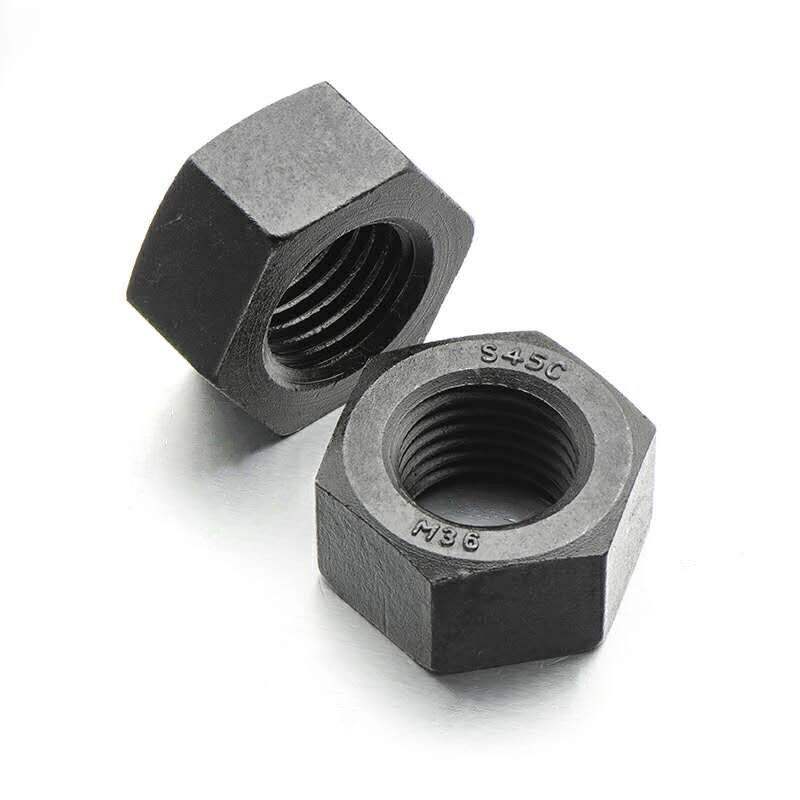
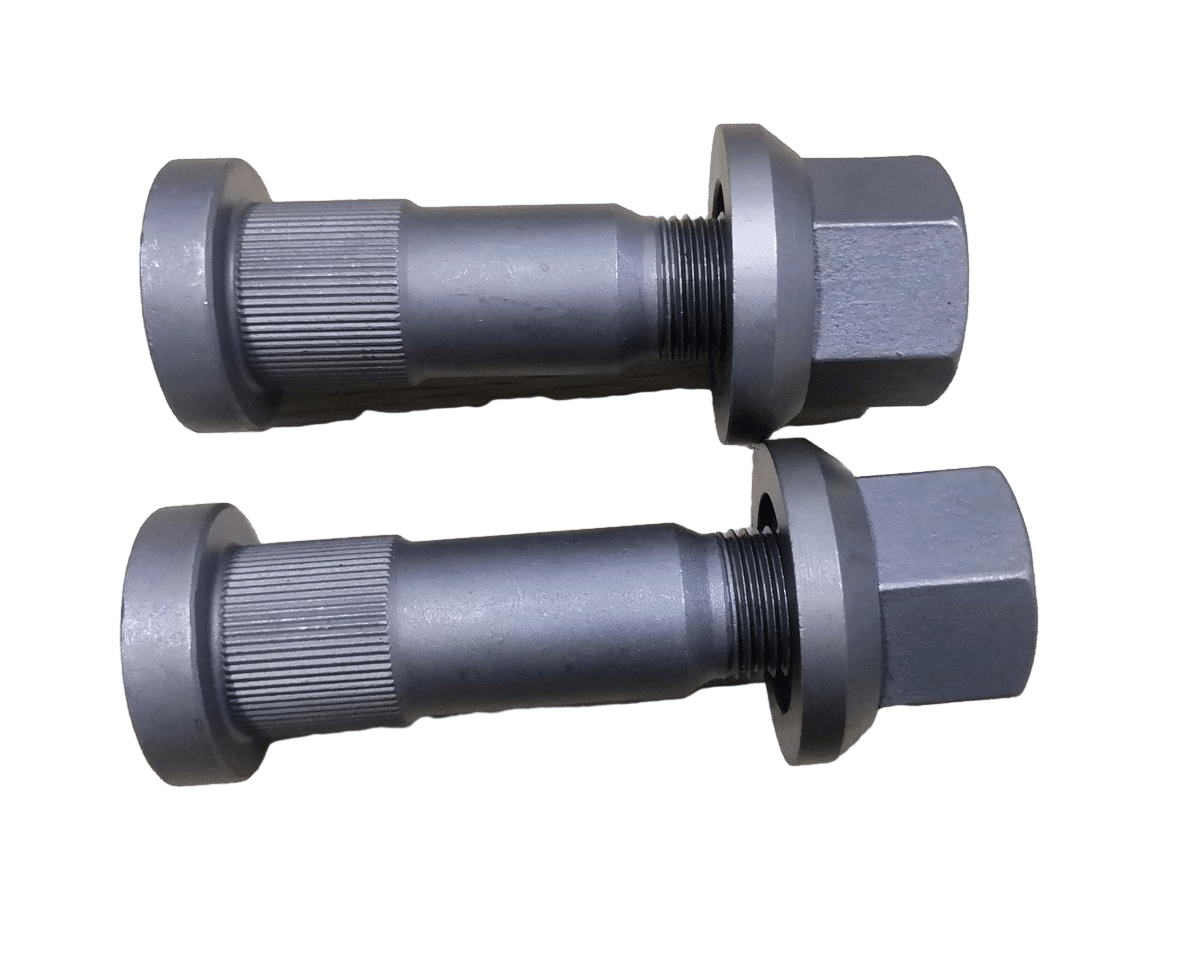
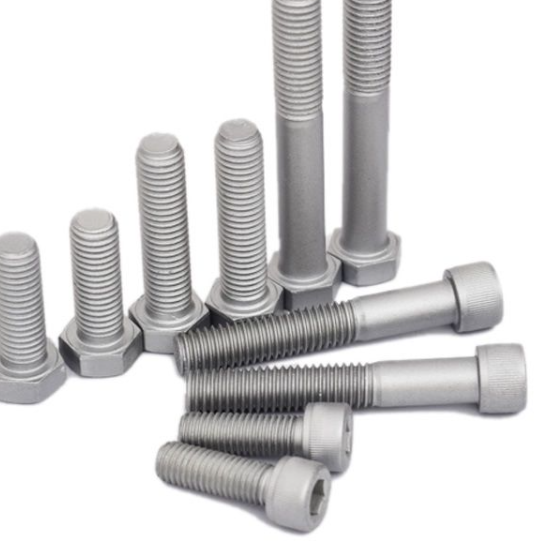
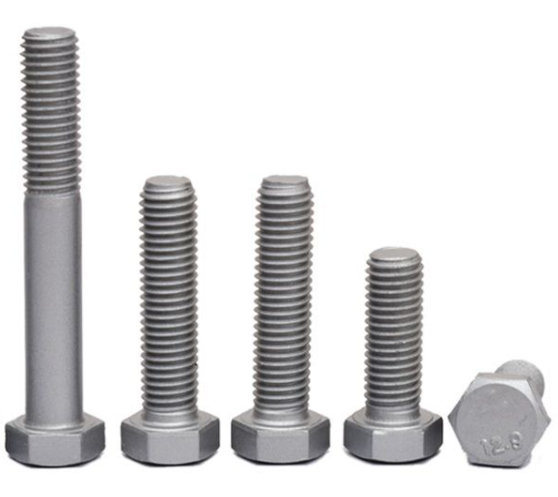
Karakteristike
Prednosti Dacromet premaza
Odlična otpornost na koroziju: Iako je debljina Dacromet filma samo 4 - 8μm, njegov učinak sprječavanja hrđe je više od 7 - 10 puta veći od tradicionalnog elektro-pocinčavanja, vrućeg-pocinčavanja ili premazivanja. Nije se pojavila crvena rđa nakon više od 1200h testa slanom sprejom.
Dobra otpornost na toplinu: može izdržati -koroziju na visokim temperaturama, a temperatura{1}}otporna na toplinu može doseći više od 300 stepeni. Izgled se gotovo ne mijenja tokom-dugotrajne upotrebe na 250 stepeni, a otpornost na koroziju je vrlo jaka. Međutim, tradicionalni postupak pocinčavanja se ljušti i baca u otpad kada temperatura dostigne 100 stepeni.
Bez vodonične krtosti: Proces tretmana utvrđuje da nema fenomena vodonične krtosti, što je vrlo pogodno za premazivanje naprezanih dijelova i izbjegava opasnost od vodonične krtosti čelika visoke-prilike tokom procesa kiseljenja i galvanizacije.
Dobra adhezija i učinak ponovnog bojenja: Ima dobro prianjanje na metalnu podlogu i snažno prianjanje na druge dodatne premaze. Obrađeni dijelovi se lako prskaju i boje, a prianjanje na organski premaz čak je i veće od fosfatnog filma.
Dobra propusnost: Može ući u duboke rupe, uske proreze radnih komada i unutrašnje zidove cijevnih spojnica kako bi formirao dobar zaštitni film, rješavajući problem lošeg ravnomjernog premaza i sposobnosti dubinskog premaza u procesu galvanizacije.
Bez zagađenja i opasnosti po javnu opasnost: Tokom čitave proizvodnje i obrade i procesa premazivanja obradaka, ne stvaraju se otpadne vode ili izduvni gasovi koji zagađuju okolinu. Nema potrebe za tri-obradom otpada, što smanjuje troškove tretmana.
Dobra otpornost na vremenske uslove: može izdržati eroziju sumpor-dioksida, kisele kiše, dim i prašinu. Njegov test otpornosti na sumpor dioksid može doseći 3 ciklusa, a također ima određenu otpornost na kemijske lijekove, benzin i koroziju motornog ulja.
Nedostaci Dacromet premaza
Neke komponente su štetne: U ranoj fazi, neki Dacromet su sadržavali jone hroma štetne za životnu sredinu i ljudski organizam, posebno heksavalentne jone hroma koji su kancerogeni. Međutim, prema politici zaštite životne sredine, sadašnji Dacromet više ne sadrži heksavalentne jone hroma.
Visoka potrošnja energije: Temperatura sinterovanja je relativno visoka (oko 300 stepeni) i vreme je dugo. Oprema za sušenje troši veliku količinu energije i ima visoku cijenu u ovom procesu, a utrošeni trošak čini 1/4 ukupne cijene.
Loša površinska tvrdoća i otpornost na habanje: Površinska tvrdoća nije visoka i otpornost na habanje nije dobra. Nije pogodan za kontakt i spajanje s dijelovima od bakra, magnezija, nikla i nehrđajućeg čelika, jer će uzrokovati kontaktnu koroziju i uticati na kvalitet površine i antikorozivne performanse proizvoda.
Jedna boja: Boja površine je obično samo srebrno-bijela i srebrno{1}}siva, što je relativno jednobojno i nije pogodno za aplikacije koje zahtijevaju personalizirane boje. Iako se različite boje mogu dobiti naknadnim-obradom ili kompozitnim premazima, složenost procesa je povećana.
Loša provodljivost: premaz je loš provodnik i provodljivost nije baš dobra. Stoga nije prikladan za dijelove koji zahtijevaju provodljivu vezu, kao što su vijci za uzemljenje električnih uređaja.